核心原则:先匹配设备,再匹配井下工况,最后看材质工艺,不以价格高低作为唯一标准。没有万能截齿,工况不匹配,再贵也不好用。
一、第一步:确认采煤机设备硬件匹配(硬性条件,不能错)
1. 核对原有截齿型号、齿柄尺寸
看滚筒齿座、齿套,确认型号:U82、U84、U95、U170 等,齿柄直径、总长、卡簧槽位置必须一致,尺寸错会出现装不上、松动、早期异常磨损、打坏齿座。
U82/U84:齿柄 Φ30mm,中小功率采煤机主流
U92/U94/U95:齿柄 Φ35mm,中大功率综采最常用
U170:粗齿柄,大功率重载机型,夹矸硬岩工作面
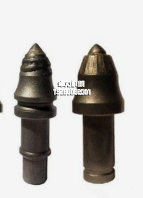
⚠️注意:齿柄外径一样,内部结构、合金大小也有区分,不能只看外径混用。
2. 采煤机功率与滚筒参数
- 小功率采煤机:优先 U82/U84;
- 800kW 以上大功率采煤机,夹矸多,建议 U95 或 U170 加强款,抵抗大冲击载荷。
3. 配套件同步考虑
齿套、齿座磨损严重时,只换新截齿,依然容易断齿、掉齿,建议成套更换。
二、第二步:根据井下地质工况选型(最关键)
参考煤岩普氏硬度 f、夹矸占比、是否过断层*
1. 软煤层 f≤3,几乎无夹矸
选用普通 U82/U84 标准款;重点保证切削锋利,追求进刀效率,不需要过度强化,性价比款即可。
2. 中硬煤层 3<f≤6,少量夹矸、薄层砂岩(绝大多数普通综采面)
主流选U84、U92 标准款;优先原生钨钴合金、42CrMo 锻打齿体,真空钎焊,兼顾耐磨与抗冲击。
3. 硬煤、夹矸多、频繁遇砂岩 6<f≤8
选用U95 加强型,加大合金头直径,齿体耐磨熔覆 / 合金豆强化;提高抗冲击,减少崩尖、掉合金头问题。
4. 过断层、硬岩、矸石量大 f>8
U95 硬岩款 / U170 重载截齿;加厚合金、强化齿柄,不能用普通煤层截齿,否则批量损坏。
5. 特殊矿井
高瓦斯工作面:选用无火花防爆截齿,消除摩擦火花风险。
选型误区:不是硬度越高越好,硬度和韧性要平衡。硬度过高合金容易崩碎;韧性太高磨损快,很快变钝割不动煤。
三、第三步:材质、工艺怎么选
1. 齿体钢材:优选42CrMo 锻造调质,外硬内韧,抗冲击不易断柄;拒绝普通碳钢、回收料齿体。
2. 硬质合金刀头:优先原生钨‑钴合金;夹矸大的工况,选钴含量适中、晶粒合理的合金,不要一味追求高硬度。
3. 钎焊工艺:全自动真空钎焊;拒绝简易手工钎焊,避免虚焊、合金头脱落。
4. 耐磨强化:夹矸多、硬岩工况,选齿体表面熔覆耐磨层;纯软煤层没必要,增加采购成本。
5. 质检:正规厂家做焊缝探伤、硬度检测,批次稳定;小厂只靠肉眼检查,批次质量波动大。
四、第四步:品牌与采购怎么权衡
1. 进口品牌:硬岩断层工况稳定性好,价格高,供货周期长;普通煤层性价比不高。
2.国内头部大厂:优先,原生料、完整工艺,多数工况可以替代进口,综合吨煤消耗成本可控。
3. 小厂低价截齿:只适合极软纯煤工作面;夹矸环境慎用,单支便宜,但耗齿量大、停机多,损坏齿座,综合成本更高。
采购评估指标:不要只看单支价格,重点看**万吨煤耗齿数量**,这才是真实成本。



 新闻资讯
 联系我们
