采煤机截齿分析

时间:2026-05-14 作者 :超级管理员

采煤机截齿是煤矿开采的核心易损部件,下面从分类选型、材质工艺、失效判断、延寿维护四大维度,做系统化专业解析。

一、截齿分类与选型

截齿主要分为采煤机专用与掘进机专用两大系列:

  • 采煤机截齿:代表型号 U82、U95,适配滚筒采煤机,按煤层硬度选配:软煤层优选 U47,坚硬煤层推荐 U170。

  • 掘进机截齿:常用 S100、S120 型号,可适应普氏硬度系数 8 级岩石工况。

实际应用中,硬岩层工况错配普通截齿,易出现 30 小时磨损达 40%、矿井日产量下降 28%,还会引发截齿脱落、停机故障。

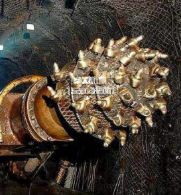
采煤机截齿

二、核心材质与生产工艺

高品质截齿基材采用42CrMo 低合金钢,经 840℃油淬、360℃回火调质处理,表面硬度可达 HV2000,耐磨性能是普通钢材的 5 倍。行业先进嵌覆深熔工艺,可让硬质合金层抗剪强度提升 30%,在花岗岩等复杂岩层工况下,使用寿命延长 2.8 倍。

三、截齿失效预警四大指标

  1. 齿尖磨损超过原尺寸 1/3,截割效率直接下降 30%;

  2. 合金头脱落,多由钎焊残余应力超标导致;

  3. 井下工况 600℃高温环境,截齿红硬性衰退 50%;

  4. 作业出现异常异响,预示截齿及配套传动系统存在故障隐患。

四、使用寿命延长实用方案

  1. 精准选型:软煤层选用刀型截齿,硬岩、矸石工况必用镐型截齿,瓦斯矿井优先选用无火花防爆型截齿;

  2. 结构适配:采用扁形截齿组件,实现一齿多用,适配多类安装基座;

  3. 标准化维护:执行三步规范检修流程,可将单齿更换时间从 15 分钟压缩至 8 分钟,故障返工率降至 0.7%。


扫描二维码 关注我们